A készletpontosság javítása a gyártásban nemcsak a leltárkülönbözetek csökkentéséről szól. Egy gyártósor leállítása sokszor nem azért következik be, mert valóban elfogyott egy alkatrész. Gyakori ok, hogy az ERP szerint rendelkezésre álló készlet fizikailag nincs a tárhelyén, nem azonosítható, vagy már felhasználták, csak a mozgást nem rögzítették. A pontatlan készletadat ezért közvetlenül hatással lehet a termelés anyagellátására, a kiszolgálásra és a beszerzési döntésekre.
Az alábbi példa egy többműszakos, diszkrét gyártással foglalkozó vállalat tipikus helyzetét mutatja be. Nem egyetlen konkrét ügyfél referencia, hanem olyan projektmodell, amelyben a kiinduló problémák, a technológiai döntések és a mérési pontok számos hazai raktári és termelési környezetben előfordulhatnak.
A kiinduló helyzet: a rendszerben megvolt, a polcon nem
A vállalat két raktárból szolgálta ki az összeszerelő területeket és a vevői megrendeléseket. Az ERP-ben vezetett nyilvántartás elméletileg minden cikknél megadta a mennyiséget és a tárolóhelyet, a napi működésben azonban a dolgozók sokszor saját tapasztalatukra támaszkodtak. Tudták, hogy egy adott alkatrész „általában” melyik zónában található, vagy megkérdeztek egy kollégát.
Az éves leltár jelentős készleteltéréseket mutatott. A hibák nem egyformán oszlottak el: éppen a gyorsan forgó, termeléskritikus komponenseknél jelentek meg gyakran eltérések. A következmény túlzott biztonsági készlet, sürgős beszerzés, belső keresés és időszakos termelési várakozás lett.
A vizsgálat során négy fő hibaok rajzolódott ki:
- az átvételkor a mennyiségi és cikkszintű ellenőrzés részben papíron történt;
- a tárolóhelyek jelölése nem volt egységes, több helyen kézzel írt címkéket használtak;
- az anyagkiadás és a raktárközi átadás rögzítése gyakran később, műszak végén történt meg;
- ugyanazt a cikkszámot eltérő csomagolási egységben kezelték, miközben az egységátváltások szabályai nem voltak egyértelműek.
A problémát nem lehetett kizárólag új adatgyűjtők vásárlásával megoldani. Ha egy hibás vagy könnyen megkerülhető folyamatot digitalizálnak, a rendszer ugyan gyorsabban rögzíti a tranzakciókat, de a hibás adat is gyorsabban kerül be a nyilvántartásba. A projekt első feladata ezért a fizikai anyagmozgás és az adatmozgás összehangolása volt.
Készletpontosság javítása: a folyamat újratervezése
A fejlesztés célja nem az volt, hogy minden mozdulatot külön adminisztráljanak. A lényeg az volt, hogy minden olyan készletváltozásnál, amely befolyásolja a rendelkezésre állást, legyen egy egyszerű, kötelező és visszakereshető tranzakció.
Az átvétel lett az első kontrollpont
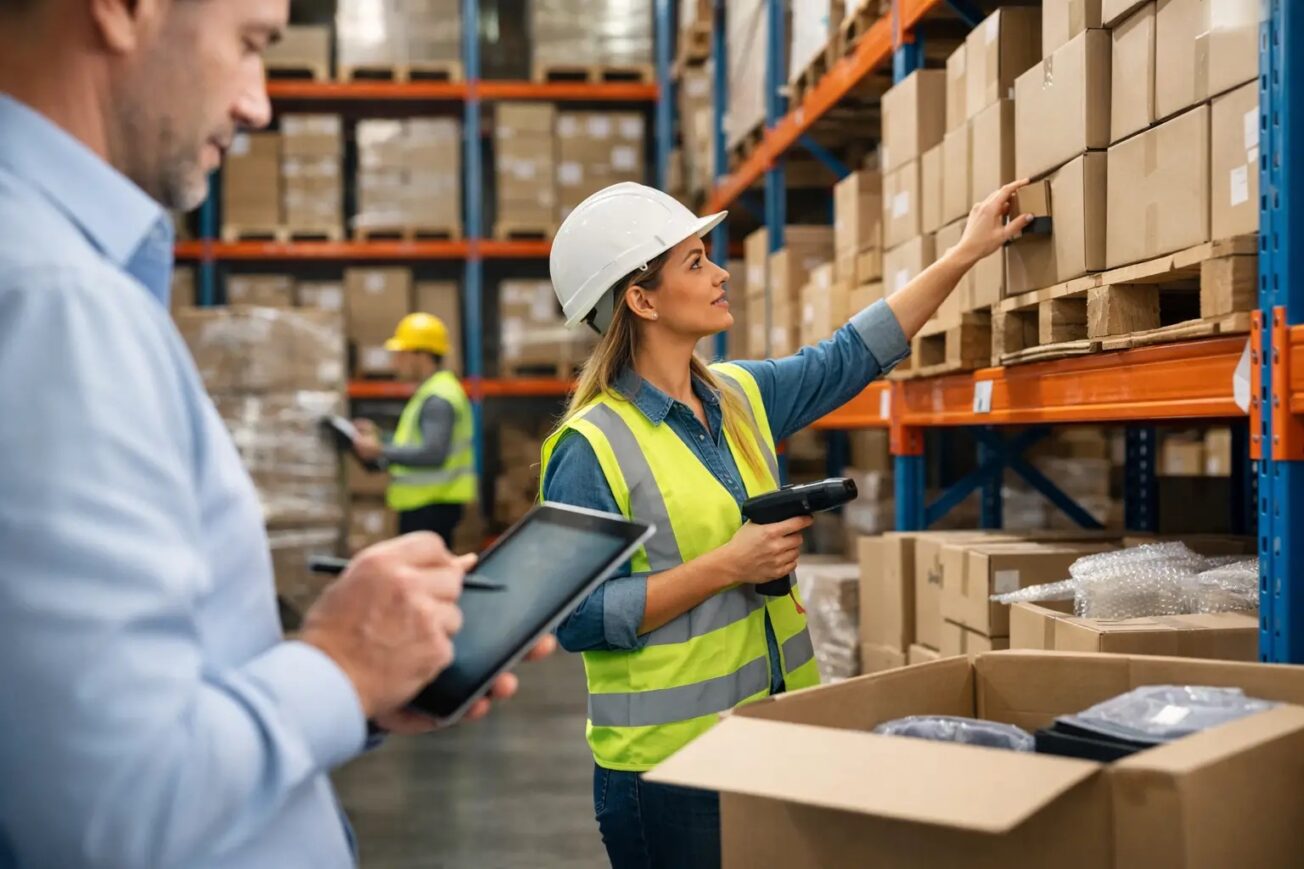
Korábban a beérkező szállítmányokat sok esetben egy összesített szállítólevél alapján vették nyilvántartásba. Az új működésben minden beérkező csomagolási egység egyértelműen azonosíthatóvá vált vonalkóddal. A raktáros mobil adatgyűjtővel először a beszerzési rendelést vagy szállítói azonosítót, majd a cikket és a mennyiséget rögzítette.
A rendszer csak akkor engedte lezárni az átvételt, ha az eltérést rögzítették és a megfelelő kivételkezelési folyamat elindult. Többlet, hiány, sérült áru vagy nem várt cikkszám esetén külön ellenőrzésre volt szükség. Ez néhány másodperccel meghosszabbíthatja az átvételt, ugyanakkor kiválthatja a későbbi, akár órákig tartó hibakeresést.
A tárolóhely is azonosítóvá vált
A következő lépés a raktári címkézés rendbetétele volt. Minden tárolóhely egyedi, jól olvasható vonalkódot kapott, és a címkék elhelyezését a targoncás, illetve kézi kiszedési folyamatokhoz igazították. Nem elég ugyanis, ha egy kód technikailag olvasható: akkor működik jól, ha a kezelőnek nem kell kényelmetlen vagy bizonytalan testhelyzetben beolvasnia.
A betárolásnál a dolgozó először az egység azonosítóját, majd a célhelyet olvasta be. A rendszer ellenőrizte, hogy az adott cikk elhelyezhető-e ott, és figyelmeztetett, ha a hely foglalt, zárolt vagy más tárolási szabály vonatkozik rá. Ez különösen a hasonló megjelenésű, de eltérő specifikációjú alkatrészeknél csökkentette a téves betárolás kockázatát.

A kiadás nem halasztható műszak végéig
A legnagyobb változást az anyagkiadás jelentette. A korábbi gyakorlatban az összeszerelő terület sok esetben papíralapú igény alapján vette át az anyagot, az ERP-tranzakció pedig később történt meg. Emiatt a rendszer készlete akár több órán át eltért a valóságtól.
Az új folyamatban a kiadási tranzakció a vonalkódos beolvasáshoz kapcsolódott, így a készletmozgás nem maradt a műszak végére. Ha az anyag köztes gyártóhelyre került, a rendszerben is megváltozott a státusza és a helye.
Ez a fegyelem eleinte ellenállást válthat ki, főként gyors tempójú műszakokban. A bevezetés ezért csak akkor tartható, ha a kezelőfelület kevés lépésből áll, az eszközök üzembiztosak, és a kivételes helyzetekre is van gyors, egyértelmű eljárás.
Vonalkód, RFID vagy a kettő együtt?
Ebben a példában a vállalat a cikkszintű és rakodási egységszintű folyamatok többségében vonalkódot választott. A technológia költséghatékony, jól illeszthető a meglévő címkézési és mobil adatgyűjtési környezethez, és a kezelő egy konkrét, fizikailag kiválasztott egységet azonosít a beolvasással.
Az RFID nem minden készletfolyamathoz indokolt, de nagy értékű visszaforgó eszközöknél, gyors kapuátlépéseknél vagy zárt ládás anyagellátásnál jelentős előnyt adhat. Egy RFID kapu például képes egyszerre több jelölt egységet azonosítani, így csökkentheti a kézi beolvasások számát. Cserébe gondos helyszíni felmérést, megfelelő címkeválasztást és tesztelést igényel, mert a fém, a folyadék, a csomagolás és az olvasási környezet érdemben befolyásolja a működést.
A megfelelő technológia kiválasztásánál ezért azt érdemes vizsgálni, hol keletkezik hiba, mekkora az anyagforgalom, mennyi idő áll rendelkezésre egy tranzakcióra, és milyen üzleti kárt okoz egy téves készletadat.
A beolvasás önmagában még nem készlettranzakció
A projektben a mobil adatgyűjtős alkalmazás közvetlenül kapcsolódott az ERP-hez és a raktári logikához. Így a kezelő nemcsak beolvasott egy vonalkódot, hanem valós idejű feladatot hajtott végre: átvett, betárolt, áthelyezett, komissiózott vagy kiadott egy egységet.
A rendszer több beépített ellenőrzést is alkalmazott. Nem lehetett nem létező tárolóhelyre könyvelni, az eltérő mértékegységekhez szabályozott átváltás tartozott, a zárolt készlet pedig nem volt kiadható. Ezek az ellenőrzések azt szolgálják, hogy egy pillanatnyi figyelmetlenségből ne keletkezzen később jelentős készleteltérés.
Lényeges elem volt a hibatörténet rögzítése is. Ha egy dolgozó eltérést jelzett, a rendszer nem egyszerűen hibát dobott, hanem megmutatta, milyen okkódot kell választani, ki jogosult jóváhagyni a korrekciót, és milyen ellenőrzés szükséges. Így a készletkorrekció nem elfedi, hanem láthatóvá teszi a visszatérő problémákat.
A leltárból ciklusleltár lett
Az éves nagy leltár önmagában későn jelez. Mire a vállalat feltárja az eltérést, gyakran már nem derül ki, melyik műszakban, folyamatban vagy tranzakciónál keletkezett. A példa vállalat ezért ciklusleltárt vezetett be.
A gyorsan forgó és termeléskritikus cikkeket gyakrabban, akár heti rendszerességgel ellenőrizték. Az alacsony értékű, ritkán mozgó tételek ritkább ellenőrzési ciklust kaptak. A számlálási feladatot a rendszer generálta, és ahol indokolt volt, vak számlálást alkalmaztak, vagyis a számláló nem látta az elméleti mennyiséget.
A cél nem az volt, hogy a raktár folyamatosan leltározzon. A lényeg az volt, hogy a hibák gyorsan, kis körben és ok szerint legyenek kezelhetők. Ha például ugyanabban a zónában ismétlődtek eltérések, a vezető meg tudta vizsgálni a címkézést, az útvonalat, a betárolási szabályokat vagy a műszakátadást.
Mit mutatott a vállalati példa?
A pilotot egy kijelölt raktári zónában indították, majd a bevált folyamatot fokozatosan kiterjesztették. A fejlesztés eredményeként a vizsgált cikktartományban pontosabbá vált a készletnyilvántartás, és a hiányjelzések, illetve az eltéréskeresések okai visszakövethetőbbé váltak.
Csökkent a sürgős belső anyagkeresések száma, pontosabbá vált a termelési anyagellátás, és a beszerzés kevesebb esetben rendelt azért, mert a rendszerben látható készletben nem bíztak. A raktári vezető napi szinten látta a nyitott kivételeket, a késedelmes feladatokat és azokat a helyeket, ahol az eltérések koncentrálódtak.
A 100 százalékos pontosság reális cél lehet bizonyos, szigorúan kontrollált folyamatokban, de nem minden vállalatnál ugyanaz a gazdaságos szint. Egy nagy volumenű, vegyes áruáramlású raktárban a megfelelő célértéket a készlethiány költsége, a leltárkülönbözet, a munkaidő és az ügyfélszolgálati kockázat együtt határozza meg. A lényeg, hogy a vállalat mérhető célértéket határozzon meg, és rendszeresen kövesse az eltérések alakulását.
Mit érdemes ebből átvenni?
A készletpontosság javításához a technológia önmagában kevés. A fizikai árumozgásnak, a dolgozói munkafolyamatnak és a vállalati rendszerben rögzített tranzakcióknak összhangban kell lenniük.
A vonalkód, az RFID, a mobil adatgyűjtő vagy az integrált alkalmazás akkor hoz valódi eredményt, ha a megfelelő folyamatpontokon használják, és a rögzített adatok bekerülnek a vállalati rendszerbe. A folyamatok rendszeres ellenőrzésével és a visszatérő hibák okainak elemzésével a készletpontosság nem egyszeri leltári projektként, hanem folyamatosan mérhető működési területként kezelhető.